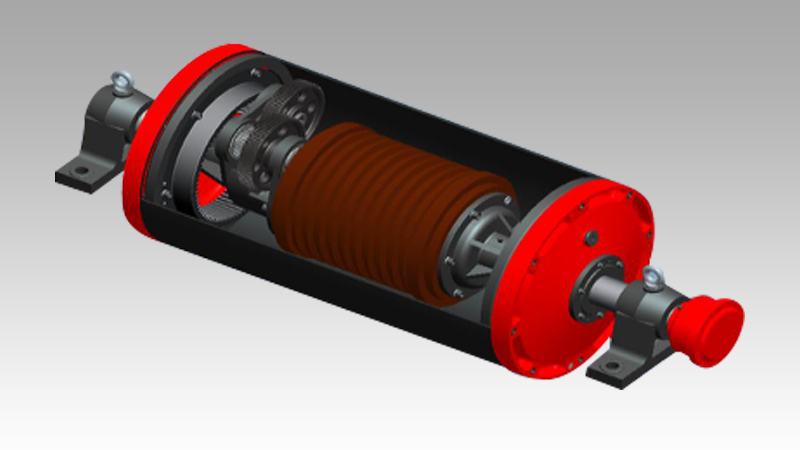
Tyhjäkäyntiprosessi sisältää pääasiassa kahden osan prosessivaatimukset: välipyörän rungon ja väliakselin.
(1) Rullarungon käsittely
Käytännössä työstökoneiden tyhjennys, sorvin tasainen päätypinta, viiste, sorvausvasteet jne. ovat kaikki perinteisiä työstömenetelmiä. Näissä prosessointimenetelmissä on monia puutteita, kuten molemmissa päissä puristus kahdessa ajassa, kahden käännöksen koaksiaalisuutta on vaikea varmistaa ja rullan pyörimisen joustavuus on huono, mikä vaikuttaa rullan käyttöikään.
Lisäksi rullan rungon keskiosaa on vaikea ohjata, ja sitä on ohjattava manuaalisesti, mikä johtaa suureen virheeseen ja helppo aiheuttaa aksiaalisuuntaa
Kanavointimomentti on liian suuri tai liian pieni, eikä rakoa ole säädetty oikein, eikä pyörimistä voida ohjata joustavasti. Edistyneempi käsittelymenetelmä täydentyy seuraavilla kolmella vaiheella: rullaputkien leikkauskoneen käyttö, laite on hihnakuljettimen rullateräsputkien leikkaaminen, viisteen molemmat päät valmistuvat automaattisesti kerralla.
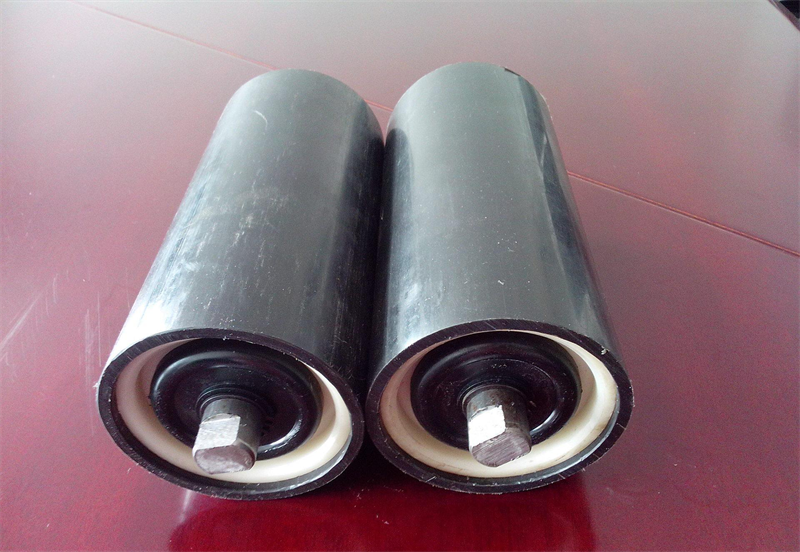
Tylsä: Tässä toimenpiteessä käytetty työstökone on teräsputkien kaksipäinen automaattinen porauskone, tämä työstökone on erikoislaite automatisointiin, se voi käsitellä hihnakuljettimen rullaputken kahta päätä ja sitä voidaan käsitellä samanaikaisesti, ja suun käsittely molemmissa päissä voidaan suorittaa samanaikaisesti, ja erityyppisten rullaputkien ja rullausputkien käsittely ulkomailla voidaan myös käsitellä työstökoneella. Sen prosessoinnin etuja ovat: korkea kehon käsittelyn tarkkuus, nopea nopeus, kertakäyttöinen kiinnitys ja samanaikainen suun molempien päiden käsittely koaksiaalisuuden varmistamiseksi.
Hitsaus: rullan rungon ja leimauslaakerin istukan välillä täydennettävä hitsauksella, tässä paperissa käytetään kaksipäistä CO2-kaasusuojattua automaattista hitsauskonetta, korkea automaatioaste ja voidaan käsitellä samanaikaisesti, ei vain koaksiaalisuuden varmistamiseksi, hitsauksen laadun parantamiseksi, mutta myös työvoiman intensiteetin vähentämiseksi.
(2) Tyhjäkäyntiakselin käsittely
Tyhjäpyörän akselin työstyksessä käytetään kaksinkertaista keskikohtaista hienosorvausta tai karkeasorvausta, ja sitten kaksoiskeskihiontaan, tämän käsittelymenetelmän etuna on: varmistaa koaksiaalisuuden vaatimukset ja sovituksen viimeistelyvaatimukset asennetussa laakerissa.